鈑金加工廠不僅要按照客戶需求做產(chǎn)品�����,而且要注重質(zhì)量��,這樣才能和客戶進(jìn)行長久的合作����。那么�,激光切管如何提高切割的質(zhì)量,應(yīng)該如何把控呢����?
一、正確的使用AutoCAD繪制零件圖形是保證零件切割質(zhì)量好壞的第一步���,通常套料排版人員嚴(yán)格按照零件圖樣編制件程序,對一些法蘭拼接和細(xì)長零件在編程的時候會采取合理有效的措施:軟補(bǔ)償、特殊工藝(共邊�����、連割)等等���,以確保切割后的零件能夠順利通過尺寸檢驗。
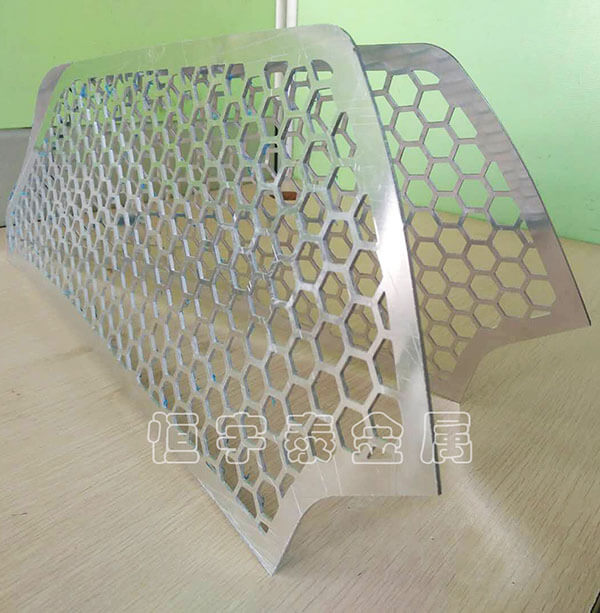
二��、由于圓堆中中心立柱(錐形���、柱形、腹板�����、蓋板)這些零件都比較大���,所以切割前,會建議在編程時進(jìn)行必要的特殊處理�,微連接(增加斷點)�����,也就是在零件切割同邊上設(shè)置一些暫不切割點(5mm)�����。這些點的作用在于���,在切割過程中與鋼板相連�����,固定零件��,以免產(chǎn)生位移和收縮變形����,等其他區(qū)域切割完成����,再切開這些點�����,這樣也是保證切割零件尺寸不變形的方法之一����。
加強(qiáng)對切割零件過程的管控
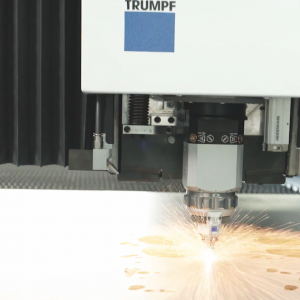
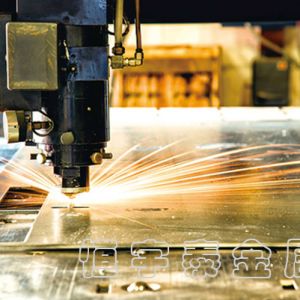
加強(qiáng)切割零件過程管控是提高切割零件質(zhì)量的關(guān)鍵���,經(jīng)過大量的數(shù)據(jù)分析�,影響切割質(zhì)量的因素有以下幾點:操作者�、割嘴的選型���、割嘴離工件距離的調(diào)整���、切割速度的調(diào)整�����,以及鋼板表面與割嘴的垂直度���。
1��、在操作數(shù)控切割機(jī)切割零件時,通常要求操作者必須按照料切割工藝去切割零件�����,并有自檢意識,能夠區(qū)分切割的首件零件是否合格�����,若出現(xiàn)不合格的情況�,須及時更正修補(bǔ)�,并交由質(zhì)檢檢測����,完成檢測后在首件合格票上署名,該零件才能批量生產(chǎn)�����。
2�����、使用什么樣的割嘴型號��、割嘴與工件距離��,都要根據(jù)切割厚度合理選擇標(biāo)配割嘴型號���。通常割嘴型號的大小和切割的厚度成正比���,割嘴型號越大,切割厚度越厚����。而割嘴距鋼板的距離遠(yuǎn)近都會受影響:太遠(yuǎn)��,易出現(xiàn)受熱面積過大�����,使零件變形�;太近�����,割嘴出現(xiàn)堵塞��,形成損件浪費����,降低了切割速度����,生產(chǎn)效率也大打折扣��。
3、工件的厚度�����、割嘴的類型兩者會直接影響切割速度的調(diào)整����,一般隨切割厚度增加而減緩���;切割速度的快慢同樣影響零件切割口的質(zhì)量問題;正確的切割速度會在熔渣流動時發(fā)出規(guī)律的噗噗聲���,同時熔渣出口和割嘴在一條線上;合理的切割速度會大大提高切割效率�����。
4�����、正確的切割角度是:割嘴與切割鋼板表面呈90°垂直,不垂直易造成零件斷面傾斜��,影響零件上下尺寸不統(tǒng)一�����,精度也不能保證��,極大可能引起質(zhì)量事故����;使用割嘴切割前��,一定要注意檢查其通透性���,若阻塞會造成氣流傾斜����,引發(fā)割嘴和鋼板表面不垂直,產(chǎn)生切割尺寸誤差。